.
viernes, octubre 16, 2026 🍇 🍷
spot_imgspot_imgspot_imgspot_img
spot_img

¿Por qué son tan difíciles de mecanizar las aleaciones de titanio? 7 estrategias de solución

Las aleaciones de titanio, gracias a sus ventajas únicas, ocupan una posición importante en los sectores aeroespacial, aeronáutico y médico, y en los últimos dos años también han surgido en el sector de la electrónica de consumo 3C, utilizándose en carcasas y componentes estructurales de varios smartphones de gama alta muy vendidos.

Pero si le preguntas a un ingeniero de primera línea si las aleaciones de titanio son fáciles de mecanizar, lo más probable es que obtengas una sonrisa amarga.

La dificultad de mecanizado de las aleaciones de titanio es bien conocida en el mundo de los materiales metálicos.

¿Dónde radica exactamente la dificultad de las aleaciones de titanio? 4 causas fundamentales

1. El calor difícilmente se disipa

La conductividad térmica de la mayoría de las aleaciones de titanio es extremadamente baja: aproximadamente solo 1/7 de la del acero, 1/16 de la del aluminio y 1/25 de la del cobre.

¿Qué significa esto? El calor generado durante el corte no puede ser evacuado rápidamente por las virutas y la pieza como ocurre al mecanizar acero o aluminio, sino que se concentra en gran medida en la zona de corte. La temperatura en la punta de la herramienta puede alcanzar unos 1000 °C, lo que provoca desgaste de la herramienta, fisuras, filo de aportación y una drástica reducción de la vida útil.

Aún más problemático es que las altas temperaturas también pueden dañar la integridad superficial de la pieza, reducir la precisión geométrica e incluso provocar endurecimiento por deformación, penalizando la resistencia a la fatiga del componente.

2. El módulo elástico del titanio es bajo, tiende a recuperarse elásticamente

El módulo elástico de las aleaciones de titanio es relativamente bajo. Tomando como ejemplo el TC4, el más común, su módulo elástico es de aproximadamente 110 GPa, mientras que el del acero 45 es de unos 210 GPa y el del acero inoxidable 304 también ronda los 200 GPa.

¿Qué implica un módulo elástico bajo? Durante el mecanizado la pieza tiende a deformarse elásticamente. Especialmente al mecanizar piezas de pared delgada o anulares, bajo la fuerza de corte la pieza «cede»; una vez que pasa la herramienta, la pieza recupera su forma. Esta recuperación elástica intensifica la fricción entre herramienta y pieza, genera calor adicional y agrava aún más el problema de la disipación térmica.

Las piezas de pared delgada sufren aún más. Una vez que la deformación local supera el límite elástico, se convierte en deformación plástica, y la resistencia y dureza del material en el punto de corte aumentan significativamente: cuanto más se corta, más duro se vuelve.

3. Alta actividad química, las virutas se enredan y se adhieren a la herramienta

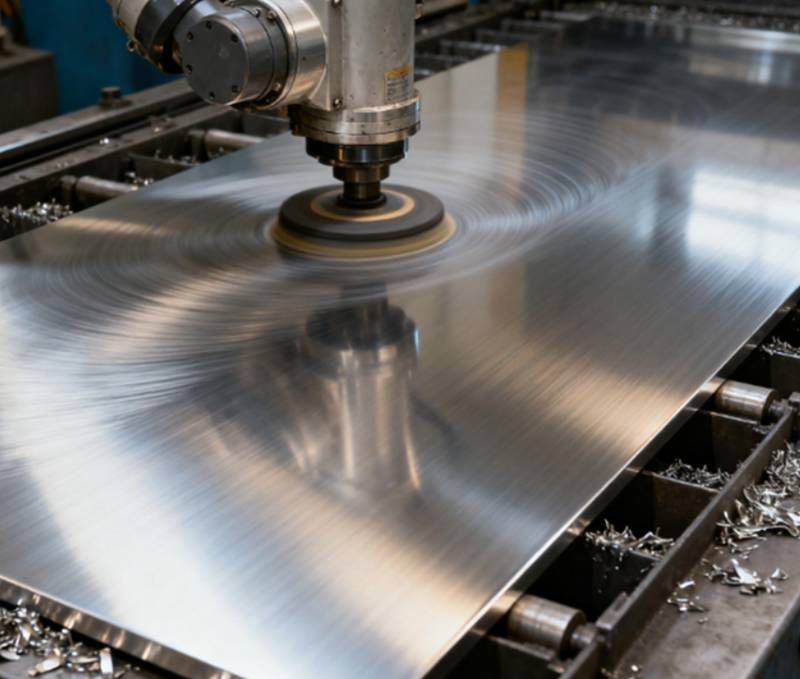
Las aleaciones de titanio tienen una alta actividad química y, durante el torneado y taladrado, tienden a formar virutas largas y continuas. Estas virutas se enredan alrededor de la herramienta, obstaculizan la evacuación normal y, con profundidades de corte grandes, pueden causar fácilmente adhesión, quemado o incluso rotura de la herramienta.

Desde el punto de vista del mecanizado, esto es puramente un problema. Pero desde otra perspectiva, la «afinidad» del titanio es en realidad una ventaja en ciertos campos: por ejemplo, en las bombas iónicas, el titanio se utiliza como cátodo, y los átomos de titanio, tras ser pulverizados en la pared interior del tubo anódico, pueden adsorber moléculas de gas, creando así un entorno de ultraalto vacío.

La misma característica, utilizada en el lugar correcto es una ventaja, utilizada en el lugar equivocado es un problema.

4. Fuertes vibraciones, virutas en forma de diente de sierra

La elasticidad de las aleaciones de titanio puede ser una ventaja para el rendimiento de la pieza, pero en el proceso de corte es la principal fuente de vibraciones. Al mecanizar aleaciones de titanio las vibraciones son notablemente mayores que en piezas de acero; el calor de corte se concentra en la zona de corte y se generan fácilmente virutas en forma de diente de sierra, lo que provoca fluctuaciones en la potencia de corte que intensifican aún más las vibraciones y el desgaste de la herramienta.

¿Cómo hacer frente a las dificultades de mecanizado del titanio? 7 estrategias prácticas

1. La refrigeración debe ser adecuada

El método más directo es utilizar refrigerante para evacuar el calor. La práctica convencional es: para corte a baja velocidad y carga elevada se utilizan refrigerantes oleosos no solubles, para corte a alta velocidad se utilizan refrigerantes solubles.

Si las condiciones lo permiten, también se puede considerar el mecanizado criogénico: utilizando nitrógeno líquido (unos -180 °C) o CO₂ líquido (unos -76 °C) como medio refrigerante, se puede reducir eficazmente la temperatura de la zona de corte, mejorar la calidad superficial y prolongar la vida de la herramienta. Estos métodos ya tienen aplicaciones prácticas en el mecanizado de componentes aeronáuticos.

2. Elegir la herramienta correcta y mantenerla afilada

El calor de las aleaciones de titanio se disipa principalmente a través del filo de corte y el refrigerante, no a través de las virutas como ocurre con el acero. Esto significa que la pequeña zona del filo de corte debe soportar enormes tensiones térmicas y mecánicas.

Por lo tanto, mantener el filo afilado es la clave para reducir la fuerza de corte. Además, el uso de técnicas de rectificado con ranura pulida y placas intercambiables con ángulo de desprendimiento positivo elevado también ayuda a reducir la presión de corte. Si es necesario, se pueden utilizar herramientas recubiertas, para reducir la adhesión y fragmentar virutas demasiado largas, reduciendo así la fricción de evacuación y el calor de corte.

Cabe señalar que la elección de herramientas recubiertas depende de las condiciones específicas de trabajo: no todos los recubrimientos son adecuados para el mecanizado de aleaciones de titanio.

3. Mantener un avance constante, aumentar la tasa de avance si es necesario

Las aleaciones de titanio tienden al endurecimiento por deformación durante el mecanizado: la dureza superficial aumenta al cortar, y si en la siguiente pasada se corta la capa endurecida, el desgaste de la herramienta se acelera.

Por lo tanto, mantener un avance constante es muy importante, para evitar que la herramienta friccione repetidamente sobre la capa endurecida. Si las prestaciones de la máquina lo permiten, se puede aumentar adecuadamente la tasa de avance, reduciendo el tiempo de permanencia de la herramienta en la zona de mecanizado, disminuyendo así las oportunidades de acumulación de calor y endurecimiento por deformación.

4. Reducir la velocidad de corte

La velocidad de corte de las aleaciones de titanio suele ser bastante inferior a la del acero. La experiencia común en el sector es utilizar aproximadamente 1/3 o incluso menos de la velocidad de corte del acero. Pero los valores concretos deben determinarse según la marca de la aleación, el material de la herramienta y las condiciones de refrigeración, y no pueden generalizarse.

5. Elegir la herramienta adecuada según el volumen de producción

Para el mecanizado de lotes pequeños, las herramientas de metal duro de alta velocidad son una opción pragmática. Para el mecanizado de lotes grandes, es necesario considerar globalmente la vida de la herramienta, el coste del cambio de herramienta y la eficiencia de mecanizado, eligiendo un sistema de herramientas más adecuado.

La tecnología de mecanizado por ultrasonidos es una dirección digna de atención: al reducir el tiempo de contacto continuo entre herramienta y pieza, prolonga la vida de la herramienta, y actualmente ya existen numerosas investigaciones y exploraciones aplicativas.

6. La rigidez de la máquina herramienta debe ser suficiente

Para el mecanizado de aleaciones de titanio, la rigidez de la máquina herramienta es fundamental. Una fresadora ideal para titanio debe tener una estructura de alta rigidez, con un husillo capaz de entregar un par elevado a bajas revoluciones, para absorber las vibraciones y reducir el chatter. Con máquinas herramienta insuficientemente rígidas, las vibraciones durante el mecanizado del titanio son muy evidentes, y ni la vida de la herramienta ni la calidad superficial pueden garantizarse.

7. Realizar cuidadosamente la evacuación de virutas y la limpieza

Las virutas de las aleaciones de titanio son largas y tenaces, tienden a enredarse alrededor de la herramienta y a acumularse en la zona de mecanizado. Limpiar regularmente las virutas de la máquina y la herramienta, evitando que los residuos se depositen y afecten al resultado del mecanizado, es un paso fácil de pasar por alto en la práctica diaria pero absolutamente crucial.

Conclusión

La dificultad de mecanizado de las aleaciones de titanio se resume en cuatro palabras: calor, elasticidad, adherencia, vibración.

  • Mala conductividad térmica → el calor se concentra en la punta de la herramienta
  • Bajo módulo elástico → deformación y recuperación elástica de la pieza
  • Alta actividad química → las virutas se enredan y se adhieren a la herramienta
  • Fuertes vibraciones → las virutas en diente de sierra intensifican el desgaste

Las estrategias de solución correspondientes son igualmente claras: refrigerar, afilar el filo, avance estable, reducir velocidad, herramienta correcta, máquina rígida, evacuación cuidadosa.

Stanford Advanced Materials (SAM) es una empresa especializada en la investigación, desarrollo y suministro de metales refractarios y aleaciones como tungsteno, molibdeno, tantalio, niobio, titanio y circonio, con una profunda experiencia en el campo de los materiales resistentes a altas temperaturas, al desgaste y a la corrosión.

epy.com
epy.com
Redactores de elperiodicodeyecla.com escriben con este nombre de autor para otra serie de artículos.

Pero si le preguntas a un ingeniero de primera línea si las aleaciones de titanio son fáciles de mecanizar, lo más probable es que obtengas una sonrisa amarga.

La dificultad de mecanizado de las aleaciones de titanio es bien conocida en el mundo de los materiales metálicos.

¿Dónde radica exactamente la dificultad de las aleaciones de titanio? 4 causas fundamentales

1. El calor difícilmente se disipa

La conductividad térmica de la mayoría de las aleaciones de titanio es extremadamente baja: aproximadamente solo 1/7 de la del acero, 1/16 de la del aluminio y 1/25 de la del cobre.

¿Qué significa esto? El calor generado durante el corte no puede ser evacuado rápidamente por las virutas y la pieza como ocurre al mecanizar acero o aluminio, sino que se concentra en gran medida en la zona de corte. La temperatura en la punta de la herramienta puede alcanzar unos 1000 °C, lo que provoca desgaste de la herramienta, fisuras, filo de aportación y una drástica reducción de la vida útil.

Aún más problemático es que las altas temperaturas también pueden dañar la integridad superficial de la pieza, reducir la precisión geométrica e incluso provocar endurecimiento por deformación, penalizando la resistencia a la fatiga del componente.

2. El módulo elástico del titanio es bajo, tiende a recuperarse elásticamente

El módulo elástico de las aleaciones de titanio es relativamente bajo. Tomando como ejemplo el TC4, el más común, su módulo elástico es de aproximadamente 110 GPa, mientras que el del acero 45 es de unos 210 GPa y el del acero inoxidable 304 también ronda los 200 GPa.

¿Qué implica un módulo elástico bajo? Durante el mecanizado la pieza tiende a deformarse elásticamente. Especialmente al mecanizar piezas de pared delgada o anulares, bajo la fuerza de corte la pieza «cede»; una vez que pasa la herramienta, la pieza recupera su forma. Esta recuperación elástica intensifica la fricción entre herramienta y pieza, genera calor adicional y agrava aún más el problema de la disipación térmica.

Las piezas de pared delgada sufren aún más. Una vez que la deformación local supera el límite elástico, se convierte en deformación plástica, y la resistencia y dureza del material en el punto de corte aumentan significativamente: cuanto más se corta, más duro se vuelve.

3. Alta actividad química, las virutas se enredan y se adhieren a la herramienta

Las aleaciones de titanio tienen una alta actividad química y, durante el torneado y taladrado, tienden a formar virutas largas y continuas. Estas virutas se enredan alrededor de la herramienta, obstaculizan la evacuación normal y, con profundidades de corte grandes, pueden causar fácilmente adhesión, quemado o incluso rotura de la herramienta.

Desde el punto de vista del mecanizado, esto es puramente un problema. Pero desde otra perspectiva, la «afinidad» del titanio es en realidad una ventaja en ciertos campos: por ejemplo, en las bombas iónicas, el titanio se utiliza como cátodo, y los átomos de titanio, tras ser pulverizados en la pared interior del tubo anódico, pueden adsorber moléculas de gas, creando así un entorno de ultraalto vacío.

La misma característica, utilizada en el lugar correcto es una ventaja, utilizada en el lugar equivocado es un problema.

4. Fuertes vibraciones, virutas en forma de diente de sierra

La elasticidad de las aleaciones de titanio puede ser una ventaja para el rendimiento de la pieza, pero en el proceso de corte es la principal fuente de vibraciones. Al mecanizar aleaciones de titanio las vibraciones son notablemente mayores que en piezas de acero; el calor de corte se concentra en la zona de corte y se generan fácilmente virutas en forma de diente de sierra, lo que provoca fluctuaciones en la potencia de corte que intensifican aún más las vibraciones y el desgaste de la herramienta.

¿Cómo hacer frente a las dificultades de mecanizado del titanio? 7 estrategias prácticas

1. La refrigeración debe ser adecuada

El método más directo es utilizar refrigerante para evacuar el calor. La práctica convencional es: para corte a baja velocidad y carga elevada se utilizan refrigerantes oleosos no solubles, para corte a alta velocidad se utilizan refrigerantes solubles.

Si las condiciones lo permiten, también se puede considerar el mecanizado criogénico: utilizando nitrógeno líquido (unos -180 °C) o CO₂ líquido (unos -76 °C) como medio refrigerante, se puede reducir eficazmente la temperatura de la zona de corte, mejorar la calidad superficial y prolongar la vida de la herramienta. Estos métodos ya tienen aplicaciones prácticas en el mecanizado de componentes aeronáuticos.

2. Elegir la herramienta correcta y mantenerla afilada

El calor de las aleaciones de titanio se disipa principalmente a través del filo de corte y el refrigerante, no a través de las virutas como ocurre con el acero. Esto significa que la pequeña zona del filo de corte debe soportar enormes tensiones térmicas y mecánicas.

Por lo tanto, mantener el filo afilado es la clave para reducir la fuerza de corte. Además, el uso de técnicas de rectificado con ranura pulida y placas intercambiables con ángulo de desprendimiento positivo elevado también ayuda a reducir la presión de corte. Si es necesario, se pueden utilizar herramientas recubiertas, para reducir la adhesión y fragmentar virutas demasiado largas, reduciendo así la fricción de evacuación y el calor de corte.

Cabe señalar que la elección de herramientas recubiertas depende de las condiciones específicas de trabajo: no todos los recubrimientos son adecuados para el mecanizado de aleaciones de titanio.

3. Mantener un avance constante, aumentar la tasa de avance si es necesario

Las aleaciones de titanio tienden al endurecimiento por deformación durante el mecanizado: la dureza superficial aumenta al cortar, y si en la siguiente pasada se corta la capa endurecida, el desgaste de la herramienta se acelera.

Por lo tanto, mantener un avance constante es muy importante, para evitar que la herramienta friccione repetidamente sobre la capa endurecida. Si las prestaciones de la máquina lo permiten, se puede aumentar adecuadamente la tasa de avance, reduciendo el tiempo de permanencia de la herramienta en la zona de mecanizado, disminuyendo así las oportunidades de acumulación de calor y endurecimiento por deformación.

4. Reducir la velocidad de corte

La velocidad de corte de las aleaciones de titanio suele ser bastante inferior a la del acero. La experiencia común en el sector es utilizar aproximadamente 1/3 o incluso menos de la velocidad de corte del acero. Pero los valores concretos deben determinarse según la marca de la aleación, el material de la herramienta y las condiciones de refrigeración, y no pueden generalizarse.

5. Elegir la herramienta adecuada según el volumen de producción

Para el mecanizado de lotes pequeños, las herramientas de metal duro de alta velocidad son una opción pragmática. Para el mecanizado de lotes grandes, es necesario considerar globalmente la vida de la herramienta, el coste del cambio de herramienta y la eficiencia de mecanizado, eligiendo un sistema de herramientas más adecuado.

La tecnología de mecanizado por ultrasonidos es una dirección digna de atención: al reducir el tiempo de contacto continuo entre herramienta y pieza, prolonga la vida de la herramienta, y actualmente ya existen numerosas investigaciones y exploraciones aplicativas.

6. La rigidez de la máquina herramienta debe ser suficiente

Para el mecanizado de aleaciones de titanio, la rigidez de la máquina herramienta es fundamental. Una fresadora ideal para titanio debe tener una estructura de alta rigidez, con un husillo capaz de entregar un par elevado a bajas revoluciones, para absorber las vibraciones y reducir el chatter. Con máquinas herramienta insuficientemente rígidas, las vibraciones durante el mecanizado del titanio son muy evidentes, y ni la vida de la herramienta ni la calidad superficial pueden garantizarse.

7. Realizar cuidadosamente la evacuación de virutas y la limpieza

Las virutas de las aleaciones de titanio son largas y tenaces, tienden a enredarse alrededor de la herramienta y a acumularse en la zona de mecanizado. Limpiar regularmente las virutas de la máquina y la herramienta, evitando que los residuos se depositen y afecten al resultado del mecanizado, es un paso fácil de pasar por alto en la práctica diaria pero absolutamente crucial.

Conclusión

La dificultad de mecanizado de las aleaciones de titanio se resume en cuatro palabras: calor, elasticidad, adherencia, vibración.

  • Mala conductividad térmica → el calor se concentra en la punta de la herramienta
  • Bajo módulo elástico → deformación y recuperación elástica de la pieza
  • Alta actividad química → las virutas se enredan y se adhieren a la herramienta
  • Fuertes vibraciones → las virutas en diente de sierra intensifican el desgaste

Las estrategias de solución correspondientes son igualmente claras: refrigerar, afilar el filo, avance estable, reducir velocidad, herramienta correcta, máquina rígida, evacuación cuidadosa.

Stanford Advanced Materials (SAM) es una empresa especializada en la investigación, desarrollo y suministro de metales refractarios y aleaciones como tungsteno, molibdeno, tantalio, niobio, titanio y circonio, con una profunda experiencia en el campo de los materiales resistentes a altas temperaturas, al desgaste y a la corrosión.
epy.com
epy.com
Redactores de elperiodicodeyecla.com escriben con este nombre de autor para otra serie de artículos.
uscríbete EPY

¿Quieres añadir un nuevo comentario?

Hazte EPY Premium, es gratuito.

Hazte Premium

1 COMENTARIO

epy.com
epy.com
Redactores de elperiodicodeyecla.com escriben con este nombre de autor para otra serie de artículos.
- Publicidad -spot_imgspot_imgspot_imgspot_img
- Publicidad -spot_img

Servicios

Demanda empleo Oferta empleo
Compra Venta
Canal inmobiliario Farmacia
Teléfono interes Autobuses